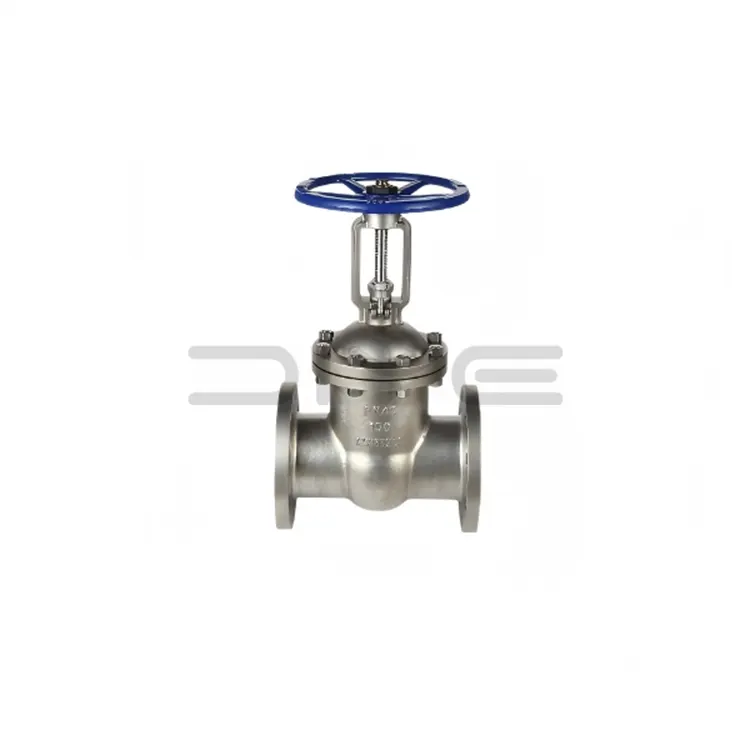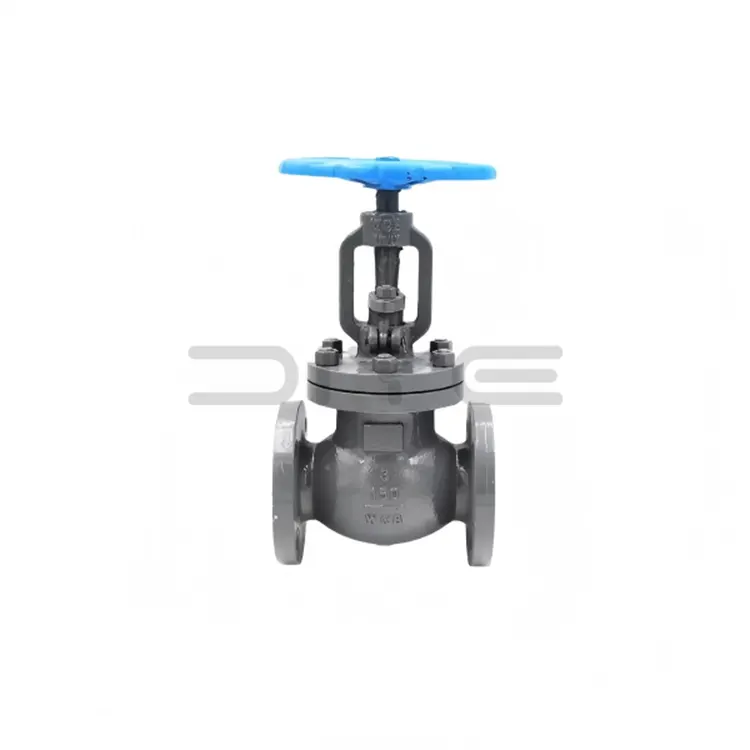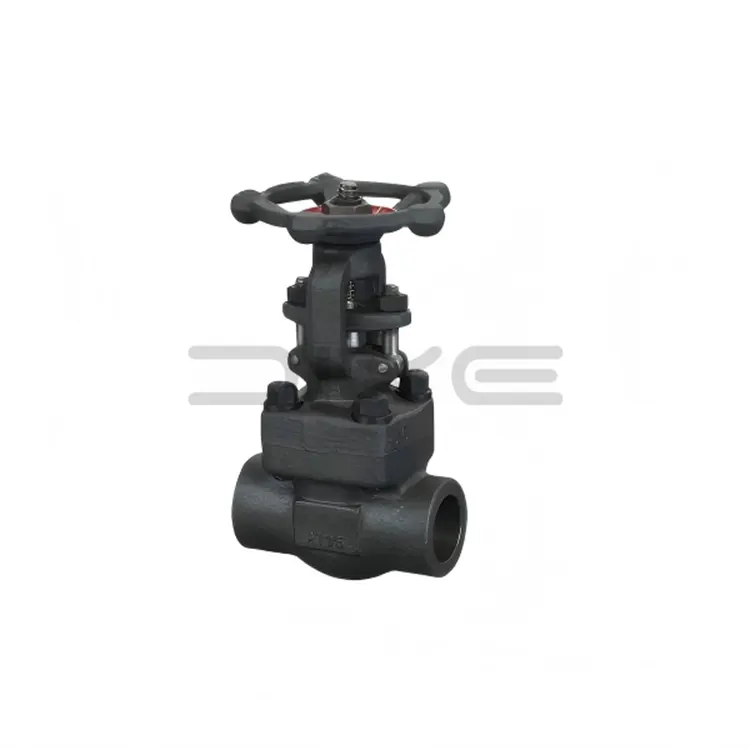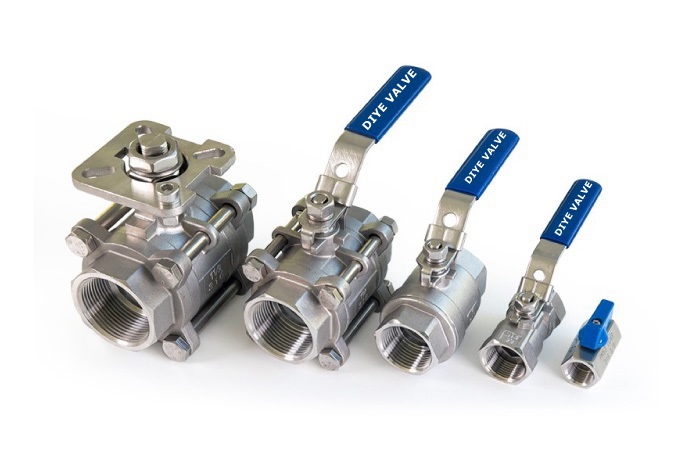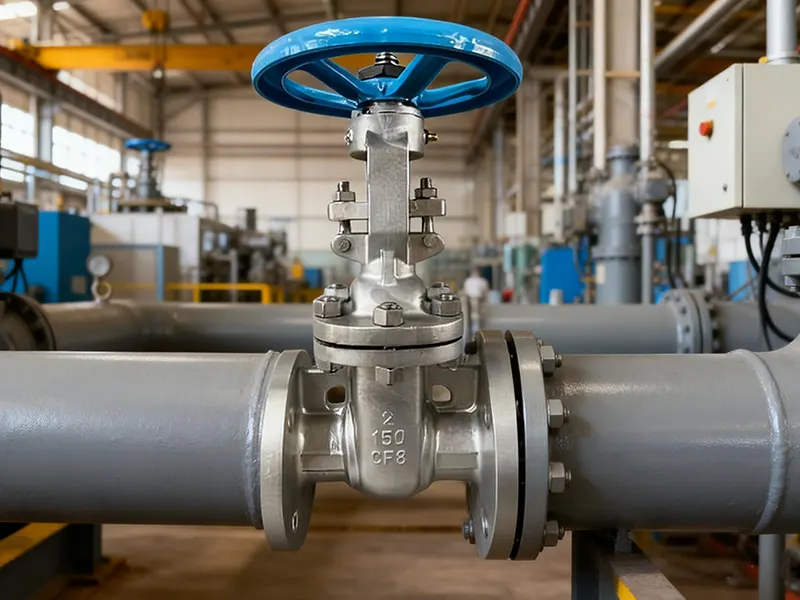
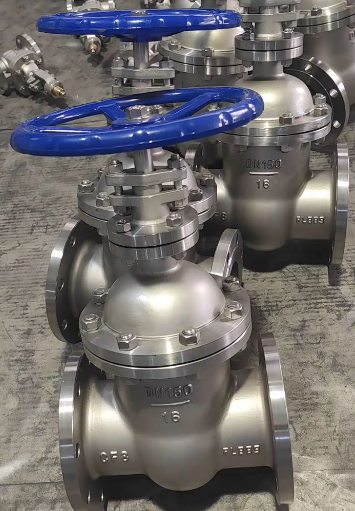
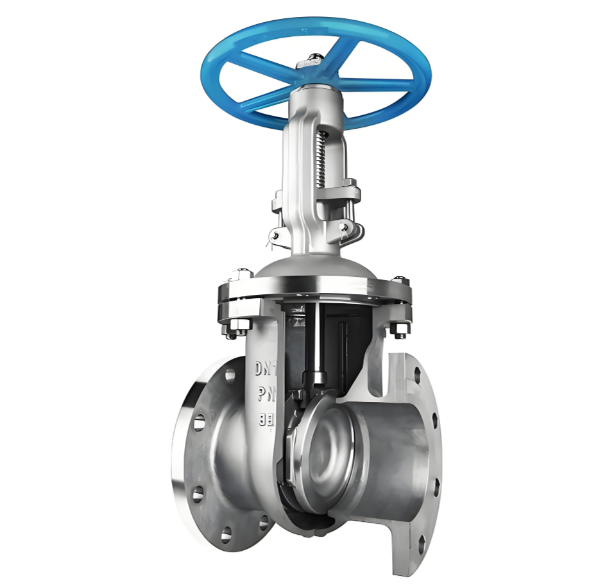
Utvalg av rustfritt stål for portventiler
Materialkarakterutvalg forPortventiler i rustfritt stål Valg av materialkvalitet for portventiler i rustfritt stål bestemmes av medieegenskaper, sammen med temperatur-trykk-serviceforhold. Tre mye brukte støpte karakterer er oppført nedenfor:
CF8 (304 rustfritt stål):Egnet for mildt etsende medier som fortynnet salpetersyre og organiske syrer. Den tåler driftstemperaturer på opptil 400°C og gir den mest kostnadseffektive ytelsen.
CF8M (316 rustfritt stål):Designet for moderat etsende tjenester inkludert fortynnet svovelsyre, fosforsyre og sjøvann. Dens maksimale driftstemperatur når 450°C; tilsetning av molybden forbedrer motstanden mot gropkorrosjon betydelig.
CF3M (Ultra-lavkarbon 316L rustfritt stål):Foretrukket for sveisede sammenstillinger. Karboninnholdet holdes under 0,03 %, noe som effektivt forhindrer intergranulær korrosjon i sveisevarmepåvirkede soner.
For spesielle driftsforhold er alternative kvaliteter tilgjengelige:
CF8C (347 rustfritt stål):Niobtilsetning stabiliserer karbon og gir utmerket motstand mot intergranulær korrosjon ved høye temperaturer.
CN7M (legering 20):Spesielt formulert for varm konsentrert svovelsyreservice.
Prosedyre for karaktervalg:
Bekreft type og konsentrasjon av prosessmedier
Se håndbøker for korrosjonsmotstand for å verifisere korrosjonskompatibilitet for kandidatkvaliteter
Definer driftstemperatur og trykkparametere
Fullfør karakteren som tilfredsstiller både korrosjons- og trykk-temperaturkrav
Støpe- og bearbeidingsegenskaperPortventiler i rustfritt stålStøpepraksisen for portventiler i rustfritt stål skiller seg vesentlig fra portventiler i karbonstål.
Rustfritt stål viser dårligere flytbarhet av smeltet metall sammenlignet med karbonstål. Helletemperaturen må økes med 50-80°C for å oppnå fullstendig formfylling; for høy temperatur forårsaker imidlertid grov kornstruktur og redusert mekanisk styrke.
Rustfritt stål har også omtrent 1,5 ganger høyere krymping enn karbonstål. Større stigerør er derfor obligatoriske i portsystemdesign for å dempe alvorlige krympingshulrom. Hardere overflatebelegg dannes under støping, noe som gjør utristing og sliping mer arbeidskrevende.
I maskineringsoperasjoner har rustfritt stål dårlig bearbeidbarhet og sterk arbeidsherdingstendens, noe som fremskynder verktøyslitasje. Praktiske mottiltak inkluderer å ta i bruk skjæreverktøy i hardmetall i YG-serien, å redusere skjærehastigheten til 60-70 % av typiske verdier for karbonstål, og å bruke høyere matehastigheter for å unngå at verktøyet oppholder seg på arbeidsherdede overflatelag.
Spesiell oppmerksomhet bør rettes mot hard-facing av tetningsflater. Utilpassede termiske ekspansjonskoeffisienter mellom rustfritt stål og avleiringer med harde overflater av stål kan indusere gjenværende spenning og komponentforvrengning etter sveising. Overflatebehandling og passivering for portventiler i rustfritt stål Til tross for den iboende korrosjonsmotstanden til rustfritt stål, forblir riktig overflatebehandling og passivering kritisk for pålitelig levetid.
Innvendig overflatebehandling:
Innvendige strømningsbaner blir blåstrenset for å fjerne støpebelegg og gjenværende sand. Komponentene behandles deretter med blandet salpeter-fluorfluorsyre-passiveringsløsning. Denne behandlingen eliminerer overflatefri jernforurensning og genererer en jevn, tett passiv kromoksidfilm med en tykkelse på 2-5nm – kjernebarrieren som gir korrosjonsbeskyttelse.
Passiveringskvaliteten valideres via blåflekk-testen: testløsning (kaliumferricyanid pluss salpetersyre) påføres overflaten. Et bestått resultat viser ingen blå misfarging innen 30 sekunder; blå flekker indikerer gjenværende forurensning av fritt jern.
Utvendig overflatebehandling:
Vanligvis krever portventiler i rustfritt stål ingen ekstern maling, takket være god atmosfærisk korrosjonsbestandighet. Når prosjektspesifikasjonene krever malt merking, må en epoksyprimer påføres først for å overvinne dårlig malingsvedheft på glatte overflater av rustfritt stål, etterfulgt av påføring av toppstrøk.
Flenstetningsflater er belagt med antirustfett for midlertidig beskyttelse under transport og lagring, og unngår rustflekker på overflaten som vil kompromittere tetningsytelsen.
Relaterte nyheter
- Hva er en smidd stålportventil og hvordan støtter den pålitelig industriell strømningskontroll?
- Rustfritt stål ANSI 150LB flenset Y-sil for pålitelig rørledningsfiltrering
- Kuleventil i rustfritt stål Komplett testprosess | Standard inspeksjon og kvalitetssikring
- Sanitær 3-delt spjeldventil for hygieniske væskekontrollsystemer
- Sanitærunion tilbakeslagsventiltrender i moderne hygienisk væskebehandling
- Todelt flenskuleventil: strukturelle prinsipper, installasjonsregler og bruksbegrensninger
Legg igjen en melding